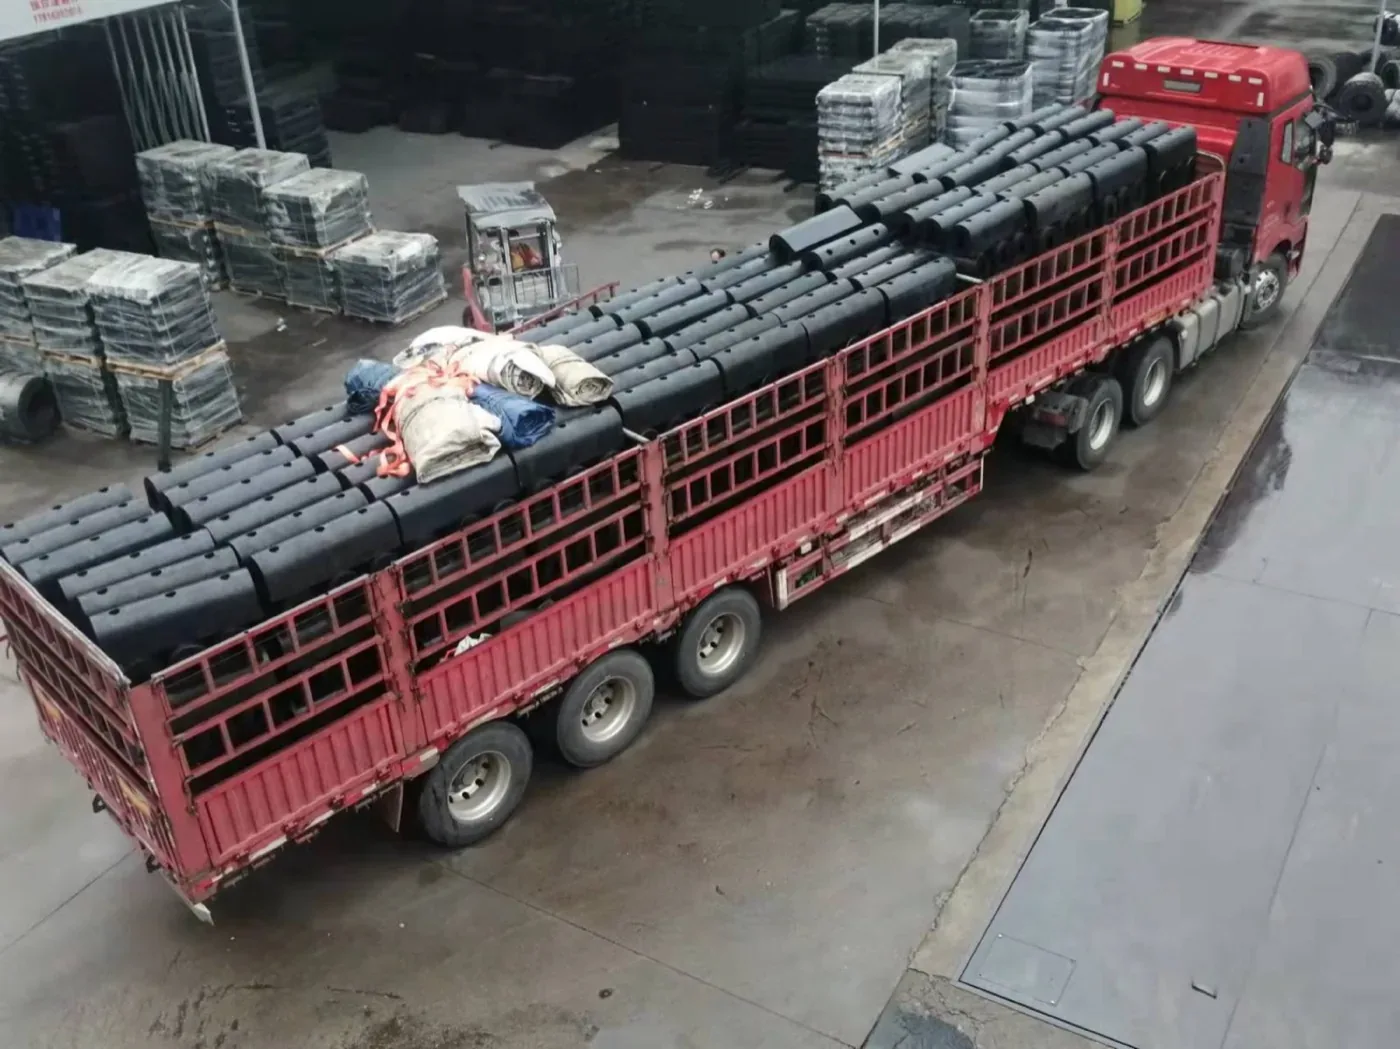
D300、D400、D500橡胶护舷到货时,不能只看外形像不像、数量够不够。相同型号名称下,还可能有不同长度、孔数、孔距、端距、孔型、胶料和性能等级;如果到安装前才发现孔位与预埋件不一致,返工成本会明显增加。浙江通超工贸有限公司结合内部D型护舷实拍和多种长度图纸存档,整理一套从卸货到安装前复核的验收顺序。
浙江通超工贸有限公司生产码头橡胶护舷(含D型护舷),支持按截面尺寸、长度、孔距、孔径及安装方式定制。
配图说明:本文封面为公司已有D型橡胶护舷产品装车实拍,用于展示产品外形和批量运输状态,不代表今天发货、特定订单或项目验收记录。照片不能替代尺寸测量、性能报告和合同验收。
验收前先确认哪些文件?
到货前应把合同、技术协议、确认图、装箱或发货清单、检验文件和项目变更记录放在同一套受控资料中。最重要的是确认各方引用的是同一图号、版次和日期,避免采购按旧图、厂家按新图、现场仍按原预埋件施工。
建议建立一张文件核对表,至少包含:
- 产品名称、型号、单件长度和数量。
- 图号、版次、单位和批准状态。
- 采用的产品标准、项目标准及合同补充要求。
- 外观、尺寸、物理性能和性能验证的验收依据。
- 批次、标识、报告编号及产品之间的对应关系。
- 附件、紧固件、垫板或其他配套件的清单。
全国标准信息公共服务平台显示,HG/T 2866-2016《橡胶护舷》为现行推荐性化工行业标准,并已全部代替HG/T 2866-2003。若合同、旧图或历史报告仍写2003版,应先确认适用版本,不能在验收时临时把旧版和现行版混用。
D300、D400、D500能否直接代表完整规格?
不能。型号通常能提示截面系列和名义高度,但不能自动确定整件长度、纵向孔位、孔数、孔型、胶料和性能等级。公司内部图纸存档中,同一D型截面就包含多种单件长度版本,这说明“D300”或“D500”不足以形成可执行订单。
验收表应使用完整描述,例如“型号+单件长度+确认图号+版次+性能等级+数量”。如果供应标签只有D400,而合同要求D400某一长度和孔位版本,仍应按确认图逐件或按约定抽样核对。
外观检查应该看哪些位置?
- 外表面是否有影响使用的裂口、缺胶、鼓包、明显夹杂或异常变形。
- 端面切口、内腔和底面是否完整,是否存在运输造成的撕裂和压伤。
- 孔口周边是否有崩边、撕裂,孔内是否被异物堵塞。
- 产品是否因不当堆放产生持续弯曲、扭转或局部重压痕迹。
- 标识、批次和数量是否清楚并与清单一致。
- 配套金属件是否有明显变形、缺件或与确认清单不符。
橡胶表面的脱模痕、合模痕或轻微色差不应仅凭照片判为不合格,也不能反过来用“表面看起来正常”证明内部质量和性能合格。发现异常时,应拍摄全景、近景和带尺寸参照的照片,标明产品编号和位置,再按合同和适用标准判定。
截面尺寸怎样测才不容易误判?
测量前应让护舷处于规定的自然状态和合适支承条件,避免刚解除紧绑或长期堆压后立即测量。量具精度、测点、测量方向和环境条件应按合同、标准或检验方案执行。
截面核对通常包括名义高度、外宽、底部宽度、内腔尺寸或形状、壁厚相关位置和底面结构。D型护舷端面常见中空结构,但不同图纸的腔体和安装结构可能不同,不能拿一张网上示意图作为所有产品的检验模板。
对于容易变形的橡胶件,单点读数不能代表整个产品。建议按约定测多个位置,记录最大值、最小值和测量方法,并与确认图公差要求逐项对照。本文不提供通用尺寸公差,因为应以现行标准、合同和项目确认图的具体条款为准。
单件长度和端面如何核对?
单件总长应按确认方法测量,并检查两端切口、端面垂直度和是否存在局部压缩。长件在不平整地面上测量,或用松弛的卷尺沿曲面测量,容易形成系统误差。
验收记录应写明支承方式、量具、测量基准和读数。若产品有多个长度版本,应按包装、标识和安装位置分组,不能只测一件后把结果复制到整批。端部有特殊孔位、倒角或封闭要求时,也应在同一张检查表中确认。
孔位验收为什么要同时看孔数、孔距和端距?
只测孔径不够。安装是否匹配通常取决于每侧孔数、横向孔距、纵向中心距、首末孔到端面的距离、孔型和孔轴方向。对于贯穿孔、侧孔、长圆孔或内腔安装结构,还要确认测量基准和安装方向。
建议制作孔位坐标表,以产品端面和中心线作为统一基准,逐项记录:
- 左右两侧孔数和对称关系。
- 横向孔中心距与纵向各段中心距。
- 首孔、末孔中心到对应端面的距离。
- 圆孔直径,或长圆孔长短轴及方向。
- 孔道是否贯通、偏斜,孔口是否完整。
现场预埋件也应独立复测。产品孔位合格不等于一定能安装,预埋螺栓的实际坐标、高程、垂直度和外露长度也可能存在偏差。发现不一致时,应区分产品、图纸、预埋或测量原因,不能默认扩孔或强行安装。
数量和批次怎样做到可追溯?
卸货时按包装或区域划分批次,记录到货日期、车辆或包装标识、产品型号、数量和可见异常。抽检样品应能追溯到具体批次和产品编号,检验报告也应与所收货物建立对应关系。
如果同一车包含D300、D400、D500或不同长度版本,应分区清点并设置明显标识。外形相近的产品不要仅凭肉眼分类;标签缺失或模糊时,应先隔离、测量和补充确认,不应直接发往安装点。
检验报告应该核对什么?
报告核对不只看“合格”两个字。应检查委托或送样信息、产品名称、规格、批次、样品状态、检测日期、依据、项目、单位、结果和报告完整性,并确认报告覆盖的范围与合同要求一致。
材料物理性能、成品尺寸和护舷性能不是同一个概念。拉伸强度、扯断伸长率、硬度等材料指标不能自动证明整件护舷的吸能量和反力;同样,单件性能曲线也不能替代全部材料与外观验收。需要性能验证时,应按技术协议明确样品选择、压缩程序、温度、速度、变形、数据处理和见证要求。
PIANC《Fender Guidelines 2024》把护舷系统的设计、制造和测试放在整体框架下,并强调结合现场信息和整个码头结构考虑。公开的护舷性能验证资料也提醒,反力和吸能量的判定会受试验条件及修正因素影响。因此,到货文件应能够追溯到本批产品和约定条件,不能直接套用其他厂家目录或不同胶料等级的数据。
卸货和暂存时如何避免把合格品压坏?
卸货吊点、叉车接触和堆放层数应服从产品及项目要求。不得用钢丝绳直接勒伤橡胶表面,也不应从车上抛落。长件需要合理支承,避免两端长期悬空或局部点载荷造成弯曲。
暂存区域应平整、排水良好,并避免油污、尖锐物、热源和不适宜的长期日晒。不同型号、长度和批次分区放置,保留通道和标识。入库照片应能看到整体堆放、标签和支承状态。
安装前为什么还要进行一次复核?
到货验收合格到正式安装之间,可能经历转运、堆放和现场施工变化。安装前应再次确认产品编号、方向、孔位、预埋件、安装面、紧固件和最新图纸,检查是否出现新的运输或存放损伤。
对于旧码头改造项目,应把到货实测表与现场预埋件复测表叠加核对。只有产品、现场和图纸三者一致,才能进入安装。若项目设计或预埋发生变更,应形成书面确认并更新受控图纸。
常见问题
### 外观没有裂纹,是否可以直接判定整批合格?
不可以。外观只是验收的一部分,还需核对尺寸、孔位、数量、标识、批次、文件和合同要求的性能项目。
### D300和D400只差高度,孔位是否可以通用?
不能这样推定。必须分别以对应确认图核对截面、长度和孔位,不能按比例猜测或直接互换。
### 到现场才发现孔位偏差,可以把孔扩大吗?
不能擅自处理。应先复测产品和预埋件、核对图纸版本并确定偏差来源,由项目责任方批准整改方案。
### 厂家提供一份历史型式报告,能否代替本批次资料?
要看合同和技术协议。历史资料可以说明某种产品或设计曾被验证,但不自动证明本批次、当前胶料和当前生产条件均满足要求。
内部资料边界:公司内部存有D300、D400、D500多种长度的产品图纸和实拍资料。本文仅据此提炼验收字段,不公开整套图纸,不把任一图纸尺寸作为全行业通用规格,也不表示封面产品属于今天到货或某个已验收项目。
公开来源(查询日期:2026年9月23日):
全国标准信息公共服务平台《HG/T 2866-2016 橡胶护舷》:https://std.samr.gov.cn/hb/search/stdHBDetailed?id=8B1827F227DCBB19E05397BE0A0AB44A
PIANC《Fender Guidelines 2024》:https://www.pianc.org/publication/pianc-fender-guidelines-2024/
Trelleborg Marine and Infrastructure《A whole system approach to fender performance》(仅作公开技术资料参考):https://www.trelleborg.com/en/marine-and-infrastructure/media/in-the-news/a-whole-system-approach-to-fender-performance
需要核对D300、D400、D500橡胶护舷到货资料时,可提供合同规格、图号版次、长度数量、孔位表、预埋件实测、性能要求和现场照片。浙江通超工贸有限公司官网:https://tcrubber.net;联系电话/微信:13566458262。
需要报价时,可在码头橡胶护舷产品页提交规格询价;测量旧护舷前,也可先参考护舷选型与询价指南。